Wo entsteht statische Elektrizität an Kunststoff- und Folienlinien?
Kunststoffe sind gute Isolatoren: Die auf ihrer Oberfläche entstehende Ladung fließt nicht von selbst zur Erde ab und bleibt auf dem Material. Ladung entsteht, wenn zwei Oberflächen aneinander reiben oder sich berühren und wieder trennen. In der Kunststoff- und Folienproduktion geschieht das an nahezu jeder Stelle der Linie:
- Extrusion, Blasfolie und Folienziehen: Die Folie lädt sich auf, wenn sie sich von Kühl- und Abzugswalzen löst.
- Auf- und Abwickeln: Beim Auf- und Abwickeln der Rolle trennen sich die Lagen voneinander; in der gewickelten Rolle kann sich die Ladung Lage für Lage aufbauen.
- Beschichten, Laminieren, Plattenziehen und Längsschneiden: Das Material läuft über zahlreiche Walzen; jede Trennstelle ist eine neue Ladungsquelle.
- Beutelschneiden und Stapeln: Geschnittene Beutel und Platten reiben beim Übereinanderlegen aneinander.
- Spritzgießen, Abfüllen in Flaschen und Vakuumformen: Aus dem Werkzeug kommende Kunststoffteile sind geladen und ziehen Staub aus der Umgebung an.
Je höher die Liniengeschwindigkeit und je trockener die Umgebungsluft, desto stärker nimmt die angesammelte Ladung in der Regel zu.
Auswirkungen auf die Produktion
Statisch geladene Folien, Platten und Teile können in der Produktion folgende Probleme verursachen:
- Haften: Folienlagen haften aneinander, an Walzen oder an Maschinenteilen; die Wickel- und Schnittqualität leidet.
- Staubanziehung: Die geladene Oberfläche hält Staub aus der Luft stark fest. Staub, der vor dem Bedrucken, Laminieren oder Beschichten nicht entfernt wird, bleibt im Endprodukt als sichtbarer Fehler zurück.
- Stapel- und Zuführfehler: Beutel und Platten lassen sich nicht sauber stapeln; bei der Zuführung in die Maschine können mehrere Teile gleichzeitig eingezogen werden.
- Elektrische Schläge für Bediener: Bediener, die geladenes Material oder Rollen berühren, können unangenehme elektrische Schläge bekommen.
- Unkontrollierte Entladung: Eine hohe Ladung kann sich als Funke entladen; in Umgebungen mit brennbaren Dämpfen oder Stäuben ist das zusätzlich ein Sicherheitsrisiko.
Lösung: Welches Produkt wo?
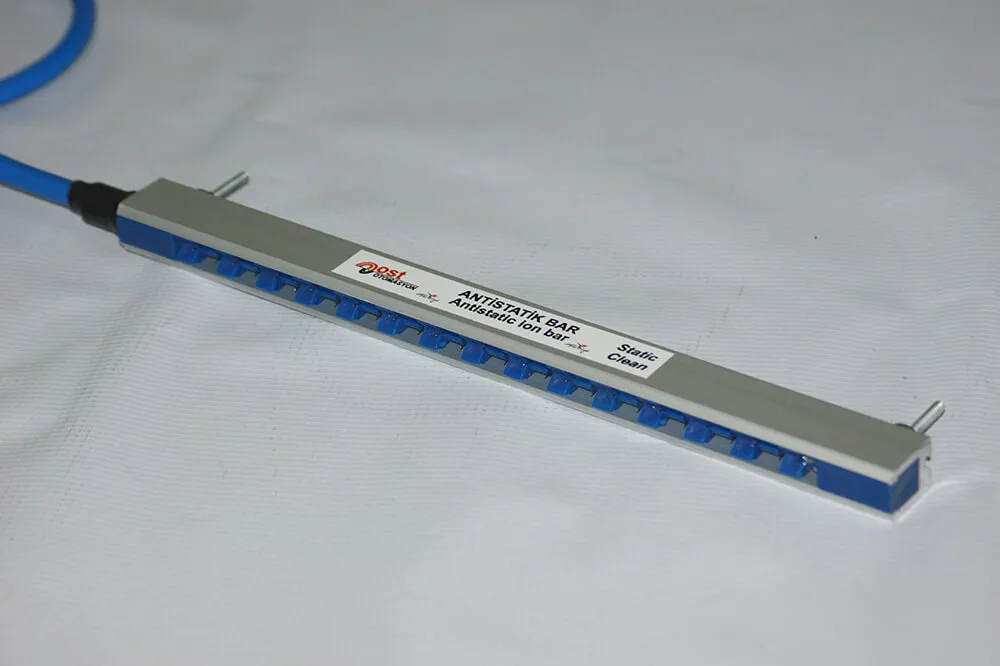
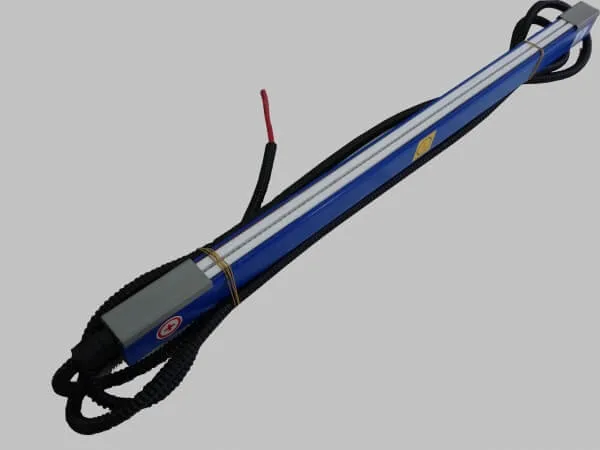
Hinter Walzen und an Wickelstellen: Die gängigste Lösung ist der Antistatik-Stab. Standardstäbe arbeiten mit maximal 4 cm Abstand zum Material; lässt sich der Stab nicht nah genug heranbringen, erhöhen luftunterstützte Modelle diesen Abstand auf bis zu 50 cm. Da die Stäbe in einem Stück von 10 cm bis 4 m gefertigt werden, lassen sie sich auch an breite Folienlinien einteilig anpassen. Die erforderliche Hochspannung liefert das AC-Hochspannungsnetzteil.
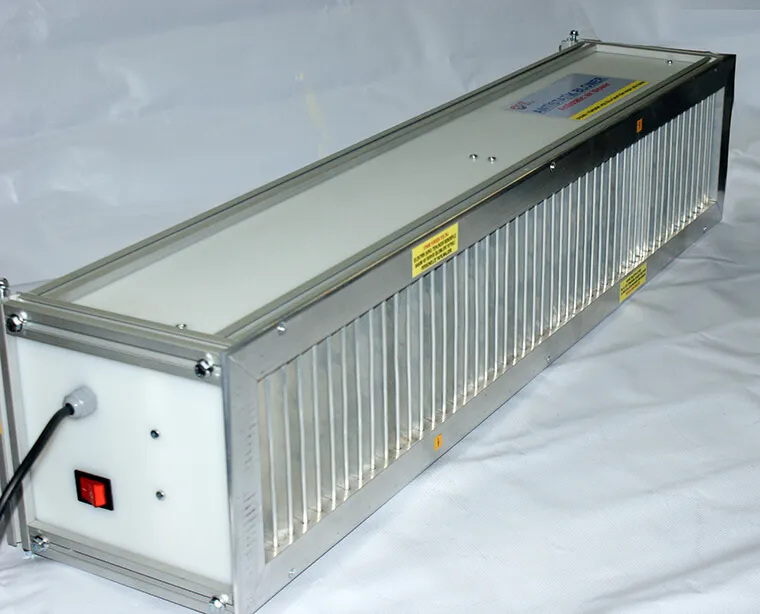
Große Flächen und große Abstände: An Stellen, an denen man nur schwer nah an das Material herankommt, etwa an XPS-Linien, beim Plattenziehen, Spritzgießen und Vakuumformen, bläst das Ionisationsgebläse mit Ventilatorunterstützung ionisierte Luft aus 1–2 m Abstand. Es benötigt keine Druckluft.
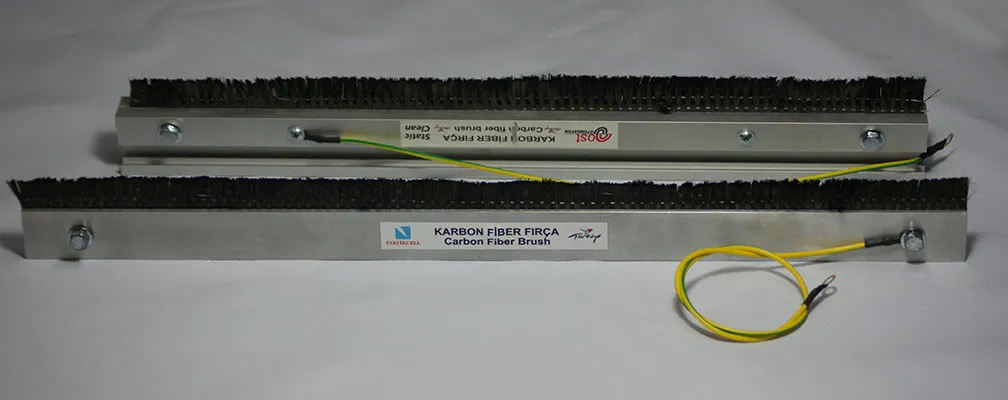
Ohne Stromanschluss: Auf ebenen Folien und Platten arbeitet die Kohlefaserbürste berührungslos aus 1 cm Abstand zum Material und ohne Strom. Da ihre Wirkung bei hohen Bahngeschwindigkeiten unzureichend sein kann, sind in diesen Fällen aktive Ionisatoren vorzuziehen.
Enge Stellen und Teilereinigung: An Stellen, an die kein Stab passt, wird die Ionisationsdüse eingesetzt, für die manuelle Reinigung von Kunststoffplatten und Formteilen die Ionisationspistole. Beide haben einen Wirkabstand von 500 mm und arbeiten mit 5–6 bar trockener, sauberer Druckluft.
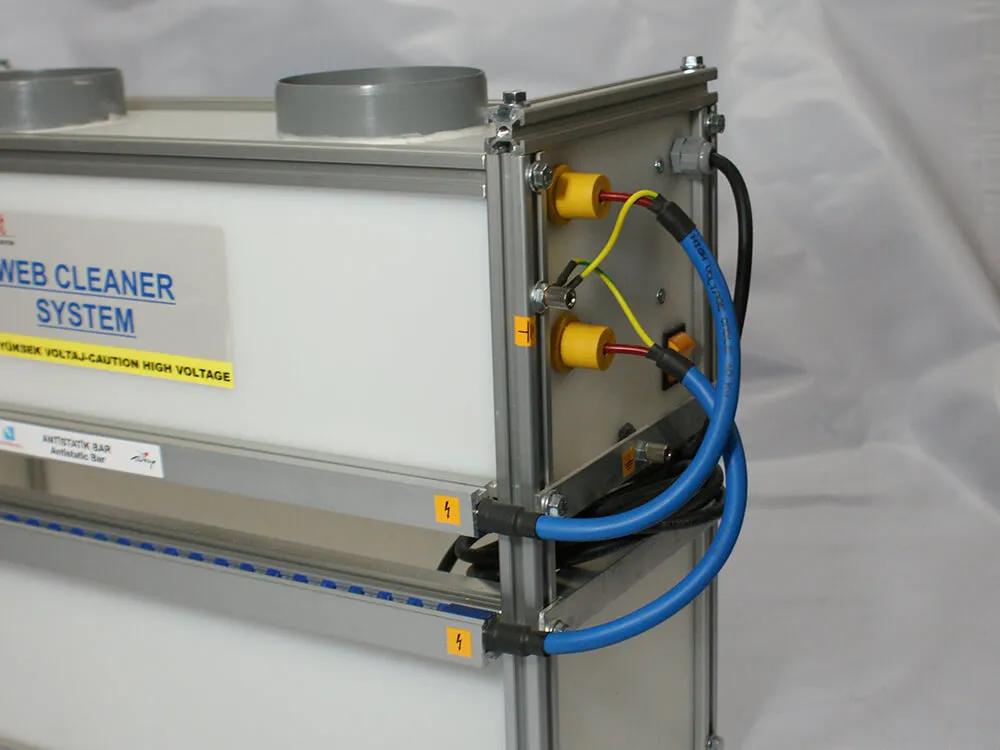
Staub vor dem Bedrucken und Laminieren: Der Web Cleaner beseitigt die Ladung mit Ionisationsstäben, löst den Staub mit Druckluft von der Oberfläche und entfernt ihn über das Absaugsystem. Er wird als einseitiges oder beidseitiges Modell gefertigt.
Lagen haften lassen: Bei Anwendungen wie zweilagigen Beuteln, Beutelschneiden, Stapeln und automatischem Rollenwechsel ist das Ziel nicht, die Ladung zu beseitigen, sondern dass die Lagen zusammenbleiben, ohne zu verrutschen. Dafür werden die DC-Aufladeelektrode und der DC-Hochspannungsgenerator gemeinsam eingesetzt.
| Problem | Lösung | Produkt |
|---|---|---|
| Folie haftet am Walzen- oder Rollenauslauf | Neutralisation aus kurzem Abstand (max. 4 cm) | Antistatik-Stab |
| Stab lässt sich nicht nah ans Material bringen | Ionentransport mit Druckluft (bis 50 cm) | Luftunterstützter Antistatik-Stab |
| Große Fläche, Montage weit vom Material | Ionisierte Luft per Ventilator (1–2 m) | Ionisationsgebläse |
| Staub vor dem Bedrucken oder Laminieren | Neutralisation, Luft und Absaugung | Web Cleaner |
| Beutellagen verrutschen, Stapel fällt auseinander | Elektrostatische Aufladung (Pinning) | DC-Aufladeelektrode und DC-Hochspannungsgenerator |
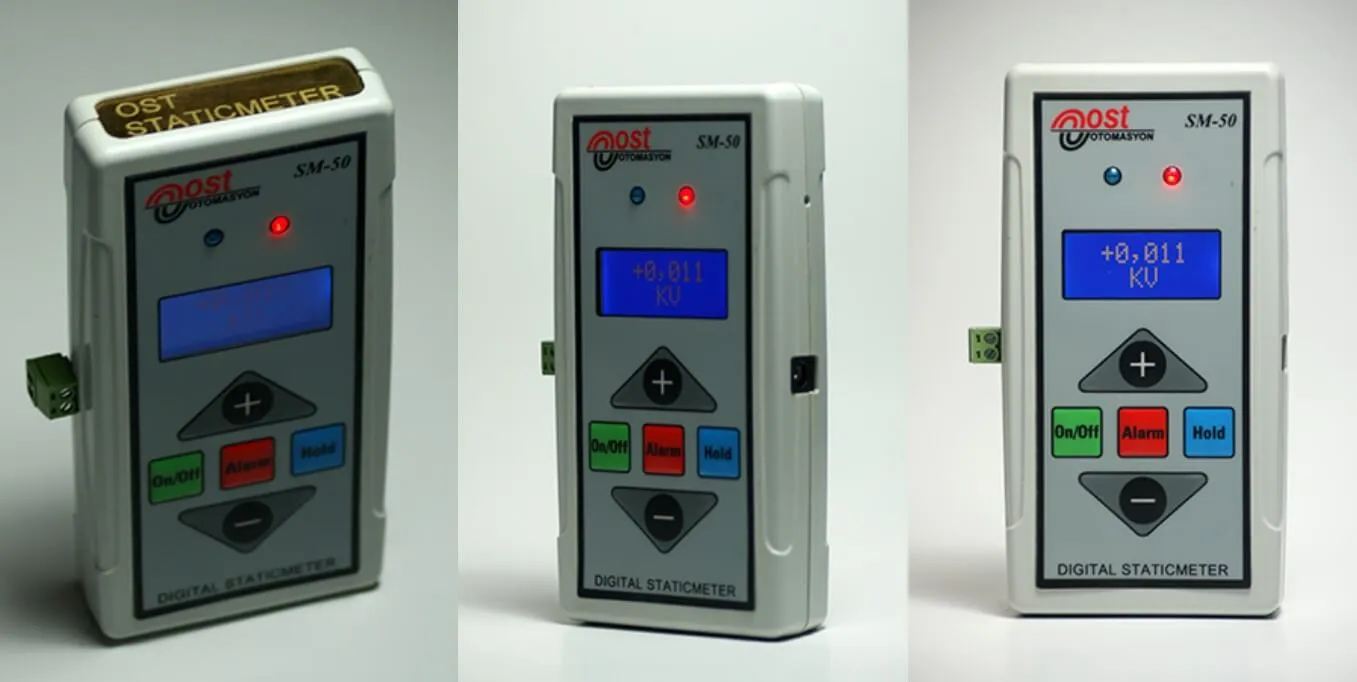
| Ort und Polarität der Ladung unbekannt | Messung | Feldmessgerät |
Für die richtige Lösung
Um das passende Produkt und die passende Stablänge für Ihre Anwendung zu bestimmen, genügen uns folgende Angaben: Art des verarbeiteten Materials (Folie, Platte, Beutel usw.), Material- bzw. Rollenbreite, Bahngeschwindigkeit, Montageabstand der Geräte zum Material und ob an der Linie Druckluft vorhanden ist. Eine Messung mit dem Feldmessgerät an der Stelle, an der das Problem auftritt, zeigt Höhe und Polarität der Ladung und beschleunigt die Diagnose.
Senden Sie uns die Angaben über das Kontaktformular; gemeinsam bewerten wir Ihre Anwendung.