¿Dónde se genera la electricidad estática en las líneas de plástico y film?
Los plásticos son buenos aislantes: la carga que se forma en su superficie no fluye por sí sola a tierra y permanece en el material. La carga se genera cuando dos superficies rozan entre sí o cuando entran en contacto y se separan. En la producción de plástico y film, esto ocurre en casi todos los puntos de la línea:
- Extrusión, soplado y fabricación de film: el film se carga al separarse de los rodillos de enfriamiento y de arrastre.
- Bobinado y desbobinado: al enrollar y desenrollar la bobina, las capas se separan entre sí; en la bobina enrollada, la carga puede acumularse capa a capa.
- Recubrimiento, laminación, extrusión de láminas y corte longitudinal: el material pasa por numerosos rodillos; cada punto de separación es una nueva fuente de carga.
- Corte y apilado de bolsas: las bolsas y las láminas cortadas rozan entre sí al superponerse.
- Inyección, embotellado y termoformado al vacío: las piezas de plástico que salen del molde están cargadas y atraen el polvo del ambiente.
A medida que aumenta la velocidad de la línea y se seca el aire ambiente, la carga acumulada también suele aumentar.
Efectos en la producción
El film, las láminas y las piezas cargadas de estática pueden causar los siguientes problemas en la producción:
- Adherencia: las capas de film se pegan entre sí, a los rodillos o a las piezas de la máquina; la calidad del bobinado y del corte empeora.
- Atracción de polvo: la superficie cargada retiene con fuerza el polvo del aire. El polvo que no se limpia antes de la impresión, la laminación o el recubrimiento queda en el producto final como un defecto visible.
- Fallos de apilado y alimentación: las bolsas y las láminas no se apilan correctamente; al alimentar la máquina, pueden arrastrarse varias piezas a la vez.
- Descargas a los operarios: los operarios que tocan el material o la bobina cargados pueden sufrir molestas descargas eléctricas.
- Descargas incontroladas: una carga elevada puede descargarse en forma de chispa; en entornos con vapores o polvo combustibles, esto supone además un riesgo para la seguridad.
Solución: ¿qué producto y dónde?
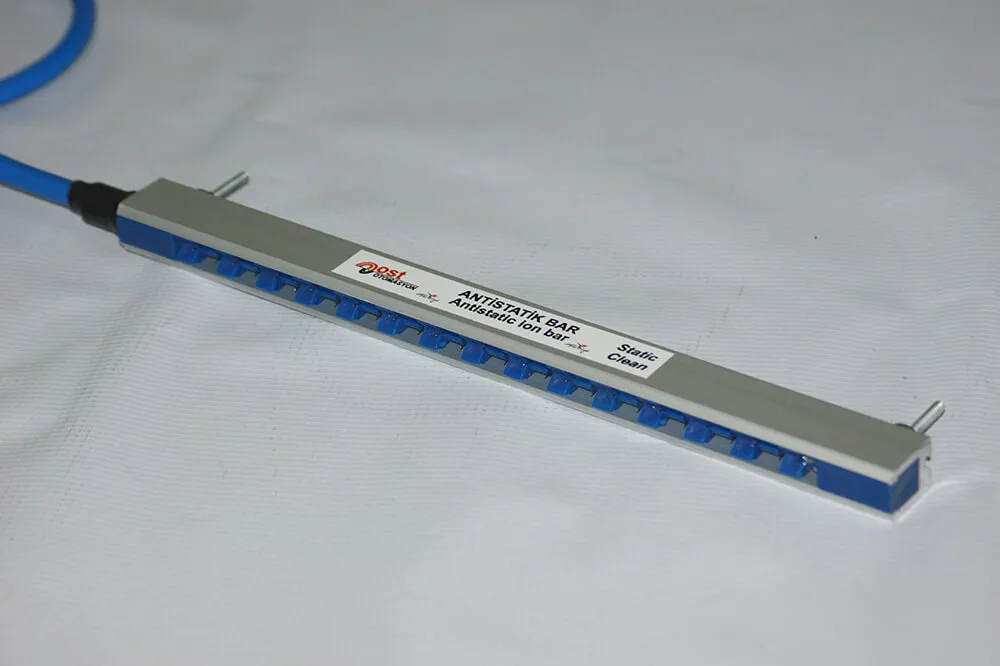
Salidas de rodillos y puntos de bobinado: la solución más extendida es la barra antiestática. Las barras estándar trabajan a una distancia máxima de 4 cm del material; si la barra no puede acercarse al material, los modelos con aire amplían esta distancia hasta 50 cm. Como las barras se fabrican en una sola pieza de 10 cm a 4 m, también pueden adaptarse en una sola pieza a líneas de film anchas. La alta tensión necesaria la suministra la fuente de alimentación antiestática AC.
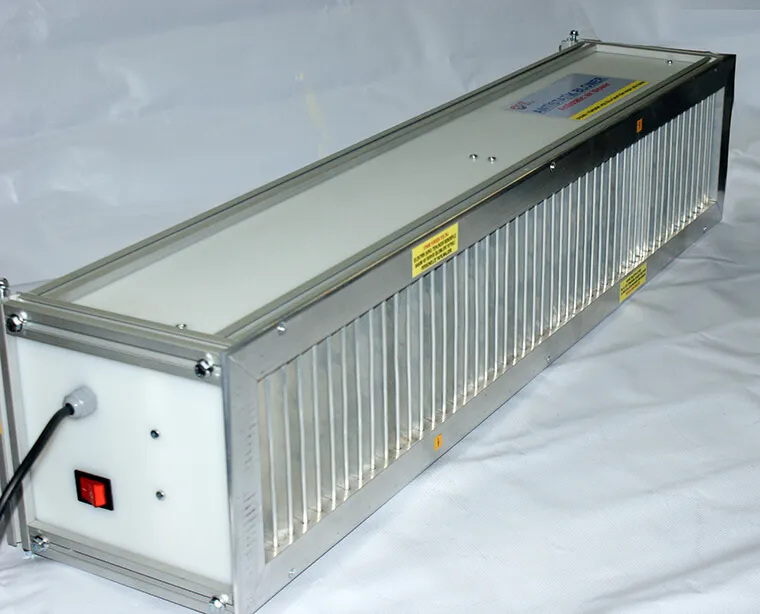
Zonas amplias y grandes distancias: en los puntos en los que es difícil acercarse al material, como las líneas de XPS, la extrusión de láminas, la inyección y el termoformado al vacío, el soplador ionizante sopla aire ionizado desde 1–2 m de distancia con la ayuda de un ventilador. No requiere aire comprimido.
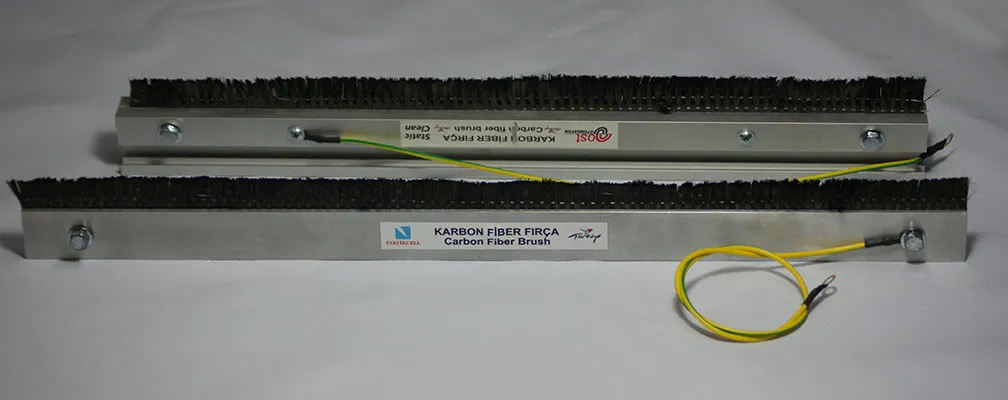
Sin conexión eléctrica: en films y láminas planos, el cepillo de fibra de carbono trabaja sin contacto y sin electricidad a 1 cm del material. Como puede resultar insuficiente a velocidades de línea elevadas, en estos casos se prefieren los ionizadores activos.
Espacios estrechos y limpieza de piezas: en los puntos donde no cabe una barra se utiliza la boquilla ionizante, y para la limpieza manual de láminas de plástico y piezas moldeadas, la pistola antiestática. Ambas tienen una distancia de acción de 500 mm y funcionan con aire comprimido seco y limpio a 5–6 bar.
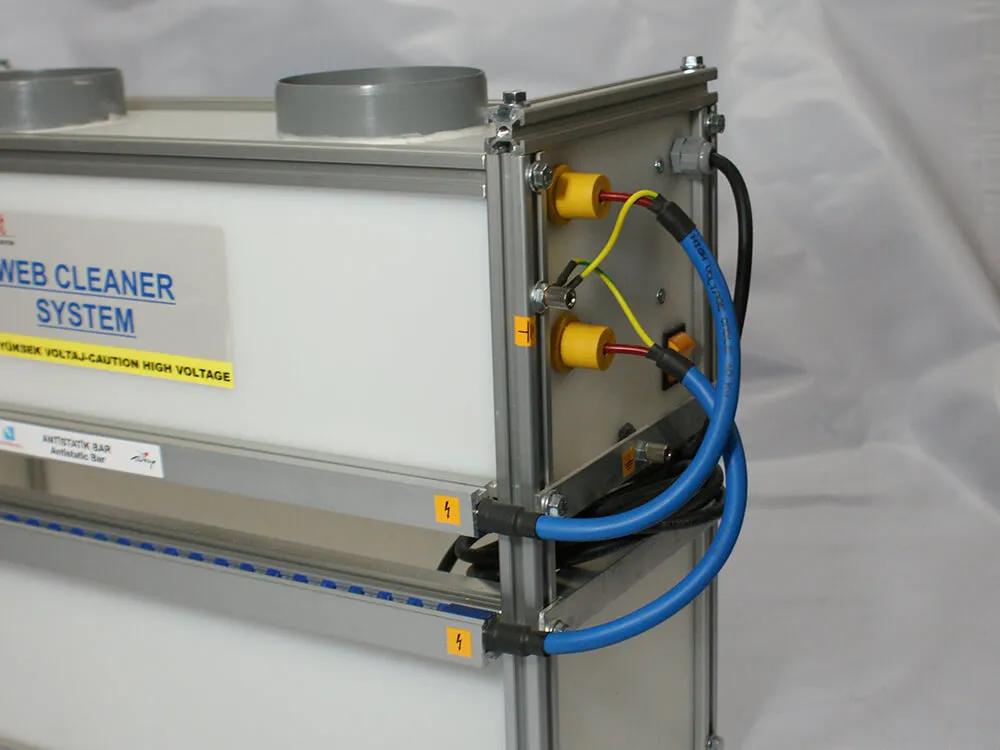
Polvo antes de la impresión y la laminación: el web cleaner elimina la carga con barras ionizadoras, desprende el polvo de la superficie con aire comprimido y lo retira con el sistema de aspiración. Se fabrica en versión de una o de dos caras.
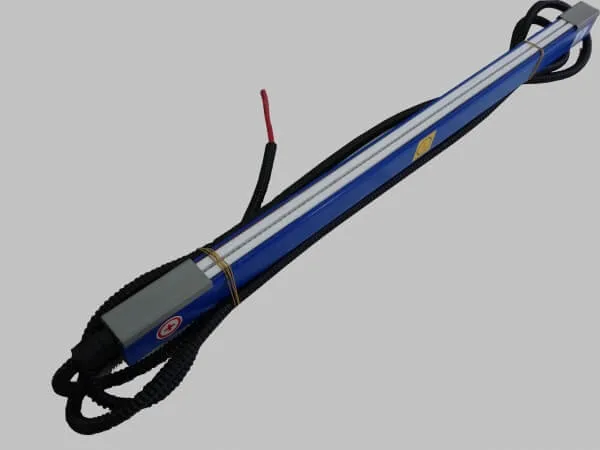
Mantener unidas las capas: en aplicaciones como las bolsas de doble capa, el corte y el apilado de bolsas o el cambio automático de bobinas, el objetivo no es eliminar la carga, sino que las capas permanezcan juntas sin desplazarse. Para ello se utilizan conjuntamente la barra de carga electrostática DC y la fuente de alimentación DC para carga electrostática.
| Problema | Solución | Producto |
|---|---|---|
| El film se pega a la salida del rodillo o de la bobina | Neutralización a corta distancia (máx. 4 cm) | Barra antiestática |
| La barra no puede acercarse al material | Transporte de iones con aire comprimido (hasta 50 cm) | Barra antiestática con aire |
| Zona amplia, montaje alejado del material | Aire ionizado con ventilador (1–2 m) | Soplador ionizante |
| Polvo antes de la impresión o la laminación | Neutralización, aire y aspiración | Web cleaner |
| Las capas de la bolsa se desplazan, la pila se desordena | Carga electrostática (pinning) | Barra de carga DC y fuente de alimentación DC |
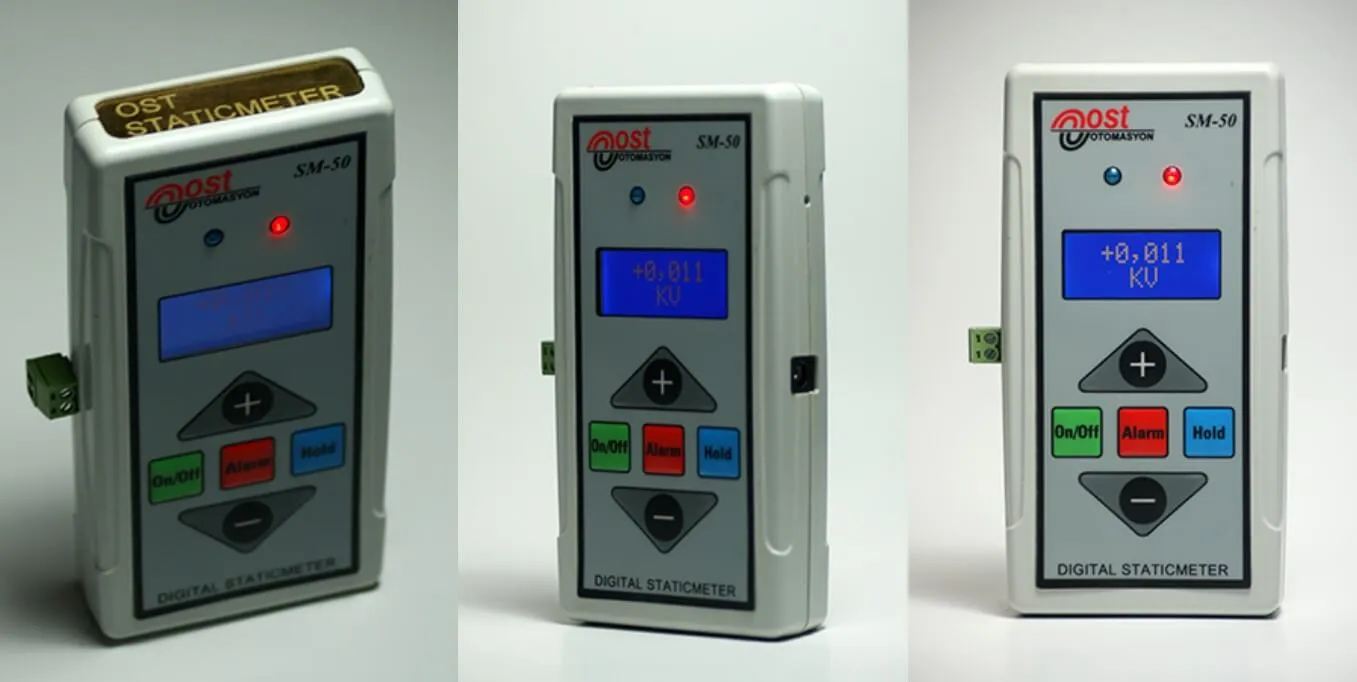
| No se conocen la ubicación ni la polaridad de la carga | Medición | Medidor de electricidad estática |
Para encontrar la solución adecuada
Para determinar el producto y la longitud de barra adecuados para su aplicación, basta con que nos facilite estos datos: el tipo de material procesado (film, lámina, bolsa, etc.), el ancho del material o de la bobina, la velocidad de la línea, la distancia de montaje del equipo al material y si hay aire comprimido en la línea. Una medición con el medidor de electricidad estática en el punto donde aparece el problema muestra el nivel y la polaridad de la carga y agiliza el diagnóstico.
Envíenos los datos mediante el formulario de contacto; evaluaremos juntos su aplicación.