Dove si forma l’elettricità statica nelle linee di plastica e film?
Le materie plastiche sono buoni isolanti: la carica che si forma sulla loro superficie non defluisce spontaneamente a terra e rimane sul materiale. La carica si forma quando due superfici sfregano tra loro oppure entrano in contatto e poi si separano. Nella produzione di plastica e film questo avviene in quasi ogni punto della linea:
- Estrusione, soffiaggio e traino del film: il film si carica quando si stacca dai rulli di raffreddamento e di traino.
- Avvolgimento e svolgimento della bobina: durante l’avvolgimento e lo svolgimento gli strati si separano l’uno dall’altro; nella bobina avvolta la carica può accumularsi strato dopo strato.
- Spalmatura, laminazione, estrusione di lastre e taglio: il materiale passa su numerosi rulli; ogni punto di separazione è una nuova fonte di carica.
- Taglio e impilamento di sacchetti: i sacchetti e le lastre tagliati sfregano tra loro mentre si sovrappongono.
- Stampaggio a iniezione, imbottigliamento e termoformatura sottovuoto: i pezzi in plastica che escono dallo stampo sono carichi e attirano la polvere presente nell’ambiente.
Con l’aumentare della velocità della linea e con un’aria ambiente più secca, in genere aumenta anche la carica accumulata.
Effetti sulla produzione
Film, lastre e pezzi carichi di elettricità statica possono causare nella produzione i seguenti problemi:
- Adesione: gli strati di film aderiscono tra loro, ai rulli o agli organi della macchina; la qualità dell’avvolgimento e del taglio peggiora.
- Attrazione di polvere: la superficie carica trattiene con forza la polvere presente nell’aria. La polvere non rimossa prima di stampa, laminazione o spalmatura rimane sul prodotto finito come difetto visibile.
- Errori di impilamento e di alimentazione: sacchetti e lastre non si impilano correttamente; durante l’alimentazione della macchina possono essere trascinati più pezzi insieme.
- Scosse agli operatori: gli operatori che toccano il materiale o la bobina carichi possono subire fastidiose scosse elettriche.
- Scariche incontrollate: una carica elevata può scaricarsi sotto forma di scintilla; negli ambienti in cui sono presenti vapori o polveri infiammabili questo rappresenta anche un rischio per la sicurezza.
Soluzione: quale prodotto, dove?
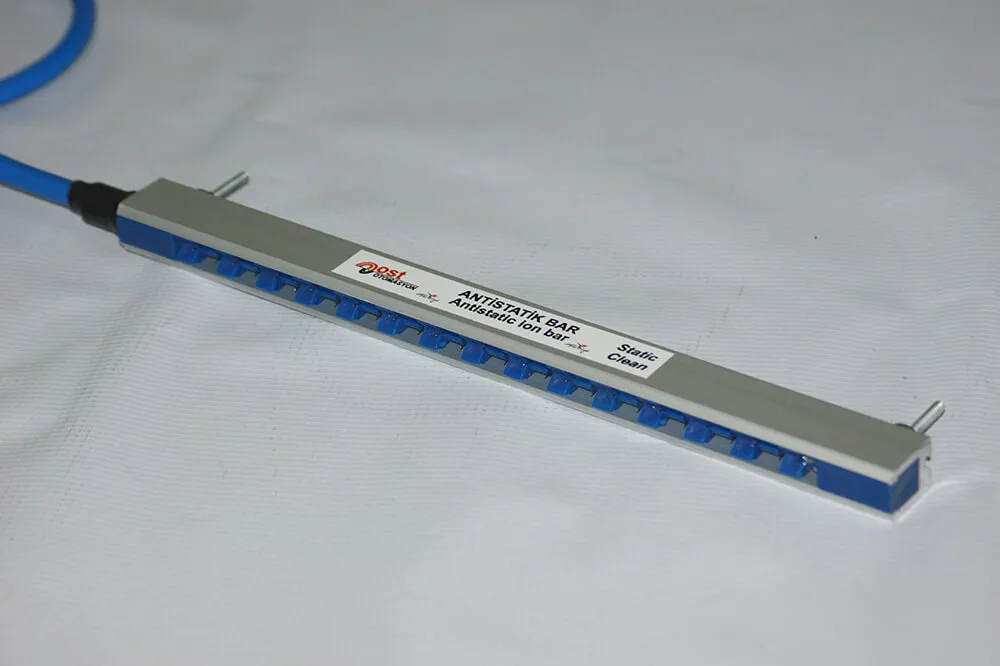
Uscite dei rulli e punti di avvolgimento: la soluzione più diffusa è la barra antistatica. Le barre standard lavorano a una distanza massima di 4 cm dal materiale; se la barra non può essere avvicinata al materiale, con i modelli ad aria questa distanza arriva fino a 50 cm. Poiché le barre sono prodotte in un unico pezzo da 10 cm a 4 m, possono essere adattate in un solo pezzo anche alle linee di film di grande larghezza. L’alta tensione necessaria è fornita dall’alimentatore antistatico AC.
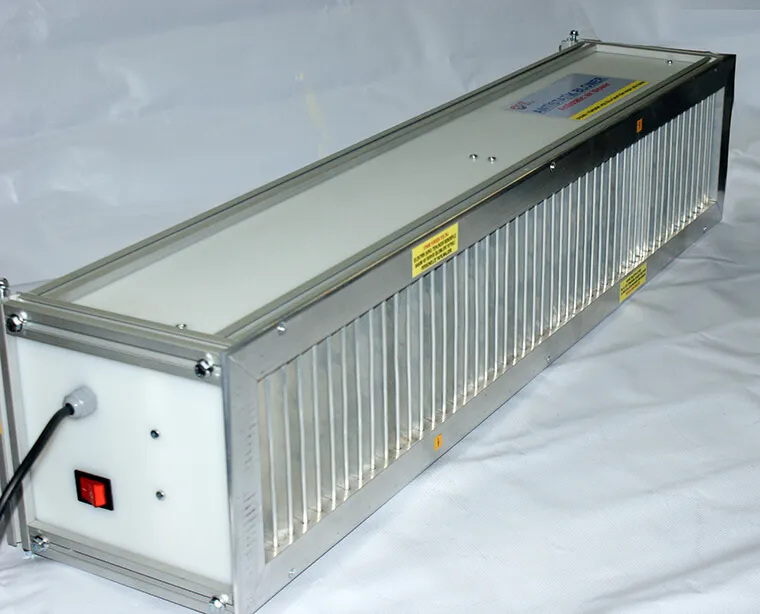
Aree ampie e grandi distanze: nei punti in cui è difficile avvicinarsi al materiale, come le linee XPS, l’estrusione di lastre, lo stampaggio a iniezione e la termoformatura sottovuoto, il soffiatore ionizzante soffia aria ionizzata da una distanza di 1–2 m con l’aiuto della ventola. Non richiede aria compressa.
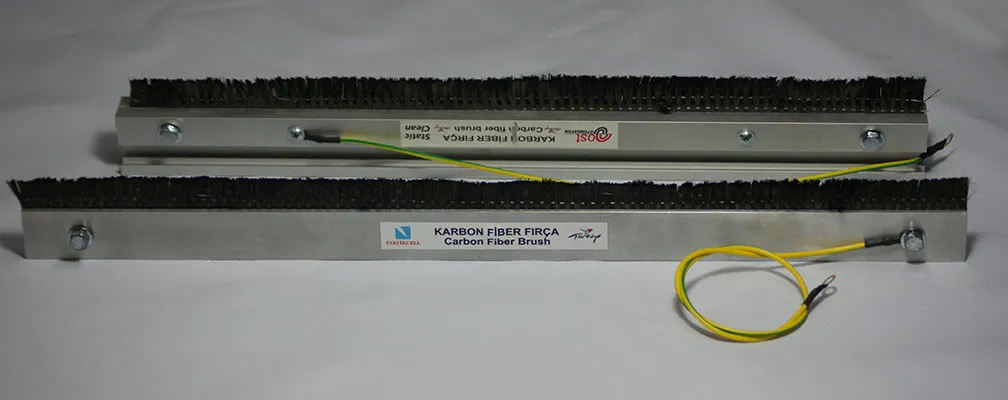
Senza collegamento elettrico: su film e lastre piani la spazzola in fibra di carbonio lavora a 1 cm dal materiale, senza contatto e senza richiedere elettricità. Poiché alle alte velocità di linea può risultare insufficiente, in questi casi si preferiscono gli ionizzatori attivi.
Spazi ristretti e pulizia dei pezzi: nei punti in cui la barra non entra si utilizza l’ugello antistatico, mentre per la pulizia manuale di lastre in plastica e pezzi stampati si utilizza la pistola antistatica. Entrambi hanno una distanza d’azione di 500 mm e funzionano con aria compressa secca e pulita a 5–6 bar.
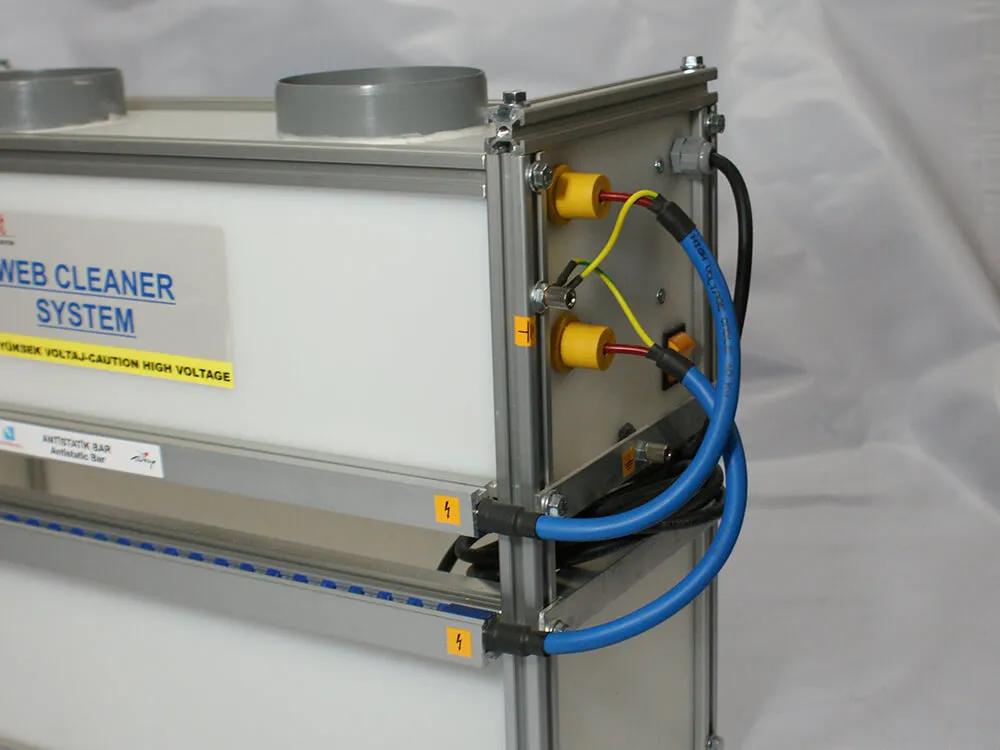
Polvere prima di stampa e laminazione: il web cleaner elimina la carica con le barre ionizzanti, stacca la polvere dalla superficie con l’aria compressa e la allontana con il sistema di aspirazione. È prodotto nei modelli a una faccia o a due facce.
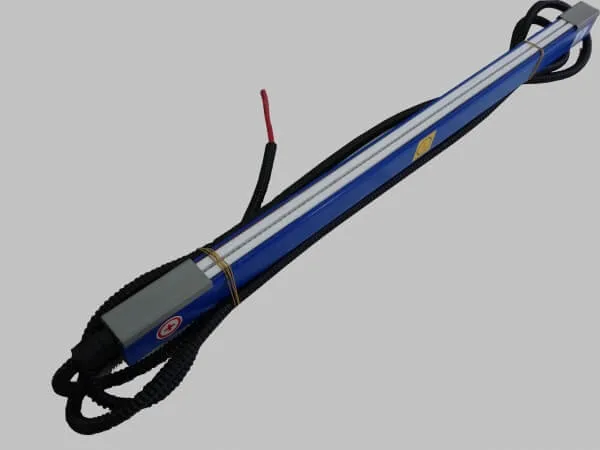
Far aderire gli strati: in applicazioni come sacchetti a doppio strato, taglio e impilamento di sacchetti e cambio bobina automatico, l’obiettivo non è eliminare la carica, ma tenere insieme gli strati senza che si spostino. A questo scopo si utilizzano insieme la barra di carica elettrostatica DC e l’alimentatore DC ad alta tensione.
| Problema | Soluzione | Prodotto |
|---|---|---|
| Il film aderisce all’uscita del rullo o della bobina | Neutralizzazione a breve distanza (max 4 cm) | Barra antistatica |
| La barra non può essere avvicinata al materiale | Trasporto degli ioni con aria compressa (fino a 50 cm) | Barra antistatica ad aria |
| Area ampia, montaggio lontano dal materiale | Aria ionizzata con ventola (1–2 m) | Soffiatore ionizzante |
| Polvere prima di stampa o laminazione | Neutralizzazione, aria e aspirazione | Web cleaner |
| Gli strati dei sacchetti si spostano, la pila si scompone | Caricamento elettrostatico (pinning) | Barra di carica DC e alimentatore DC |
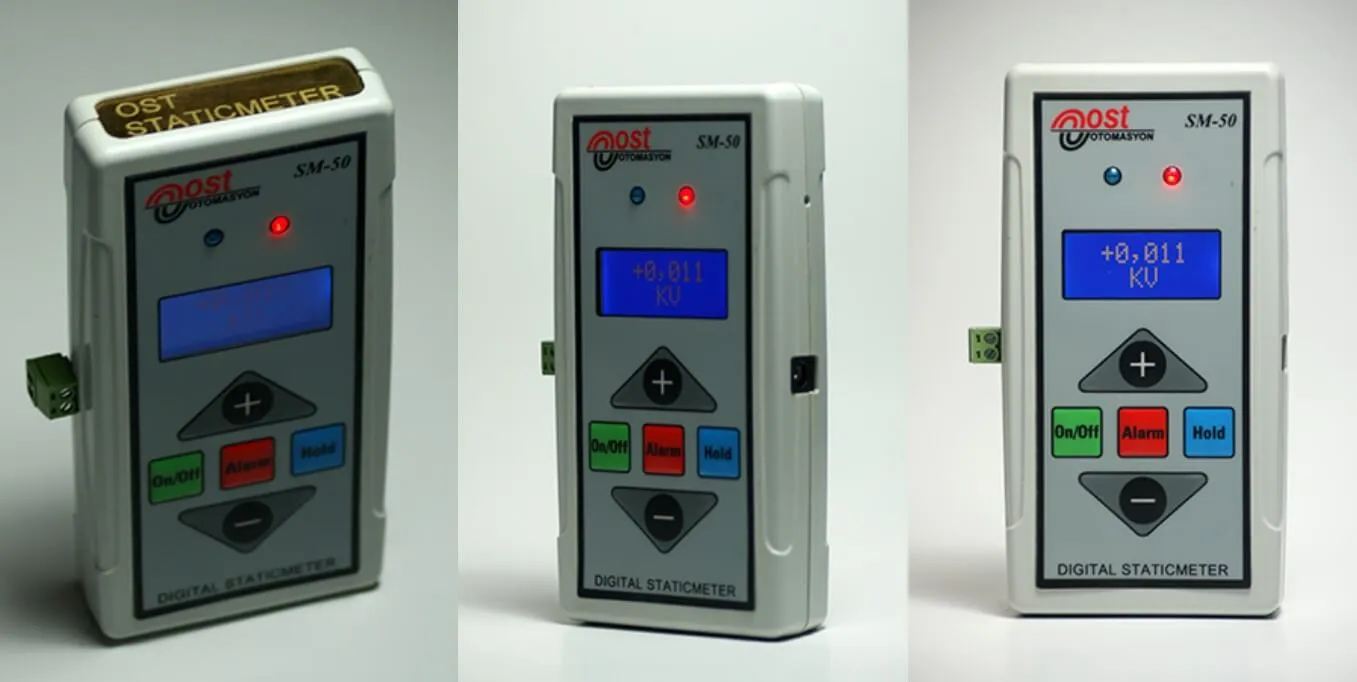
| Posizione e polarità della carica non note | Misura | Misuratore di elettricità statica |
Per la soluzione giusta
Per definire il prodotto e la lunghezza di barra adatti alla Sua applicazione basta fornirci le seguenti informazioni: tipo di materiale lavorato (film, lastra, sacchetto ecc.), larghezza del materiale o della bobina, velocità della linea, distanza di montaggio dell’apparecchiatura dal materiale e disponibilità di aria compressa sulla linea. Una misura eseguita con il misuratore di elettricità statica nel punto in cui si manifesta il problema mostra il livello e la polarità della carica e velocizza la diagnosi.
Ci invii le informazioni tramite il modulo di contatto: valuteremo insieme la Sua applicazione.