Où se forme l’électricité statique sur les lignes de plastique et de film ?
Les plastiques sont de bons isolants : la charge qui se forme à leur surface ne s’écoule pas d’elle-même vers la terre et reste sur le matériau. La charge se forme lorsque deux surfaces frottent l’une contre l’autre, ou lorsqu’elles entrent en contact puis se séparent. Dans la production de plastique et de film, cette situation se produit à presque chaque point de la ligne :
- Extrusion, soufflage de gaine et production de film : le film se charge en quittant les rouleaux de refroidissement et de tirage.
- Enroulage et déroulage : lors de l’enroulage et du déroulage de la bobine, les couches se séparent les unes des autres ; dans la bobine enroulée, la charge peut s’accumuler couche après couche.
- Enduction, contrecollage, extrusion de plaques et refente : le matériau passe sur de nombreux rouleaux ; chaque point de séparation est une nouvelle source de charge.
- Découpe de sachets et empilage : les sachets et les plaques découpés frottent les uns contre les autres en s’empilant.
- Injection, embouteillage et thermoformage sous vide : les pièces plastiques qui sortent du moule sont chargées et attirent la poussière ambiante.
Plus la vitesse de ligne augmente et plus l’air ambiant s’assèche, plus la charge accumulée augmente en général.
Effets sur la production
Les films, plaques et pièces chargés d’électricité statique peuvent causer les problèmes suivants en production :
- Collage : les couches de film collent entre elles, aux rouleaux ou aux éléments de la machine ; la qualité d’enroulage et de découpe se dégrade.
- Attraction de la poussière : la surface chargée retient fortement la poussière de l’air. La poussière qui n’est pas éliminée avant l’impression, le contrecollage ou l’enduction reste sur le produit fini sous forme de défaut visible.
- Défauts d’empilage et d’alimentation : les sachets et les plaques ne s’empilent pas correctement ; lors de l’alimentation de la machine, plusieurs pièces peuvent être entraînées en même temps.
- Décharges subies par les opérateurs : les opérateurs qui touchent le matériau ou la bobine chargés peuvent subir des décharges électriques désagréables.
- Décharges incontrôlées : une charge élevée peut se décharger sous forme d’étincelle ; dans les environnements contenant des vapeurs ou des poussières inflammables, c’est en outre un risque pour la sécurité.
Solution : quel produit, à quel endroit ?
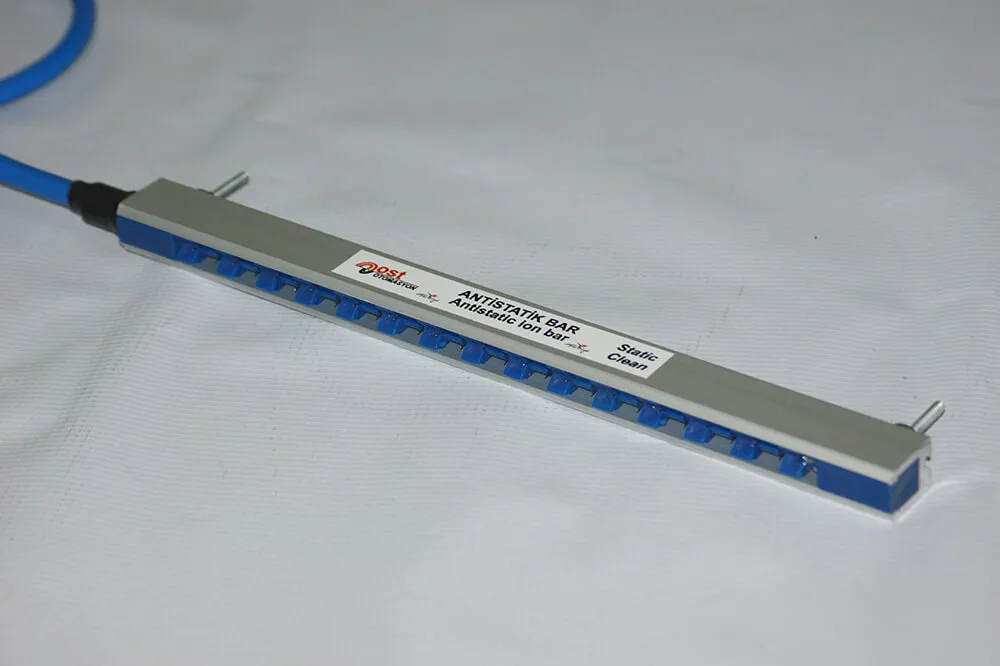
Sorties de rouleaux et points d’enroulage : la solution la plus répandue est la barre antistatique. Les barres standard travaillent à 4 cm au maximum du matériau ; si la barre ne peut pas être approchée du matériau, les modèles à air portent cette distance jusqu’à 50 cm. Les barres étant fabriquées d’un seul tenant de 10 cm à 4 m, elles s’adaptent en une seule pièce même aux lignes de film larges. La haute tension nécessaire est fournie par le générateur haute tension AC antistatique.
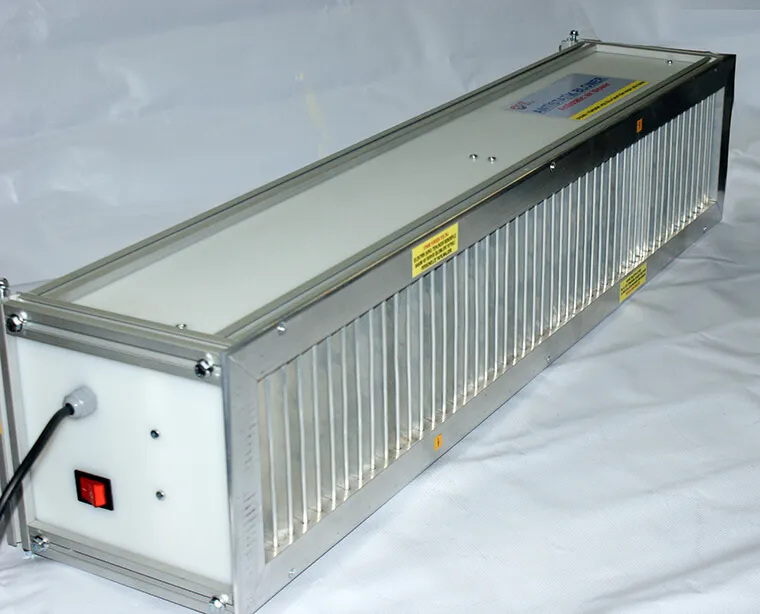
Grandes zones et grande distance : aux endroits où il est difficile de s’approcher du matériau, comme les lignes de XPS, l’extrusion de plaques, l’injection et le thermoformage sous vide, la soufflante antistatique souffle de l’air ionisé à 1–2 m de distance grâce à son ventilateur. Elle ne nécessite pas d’air comprimé.
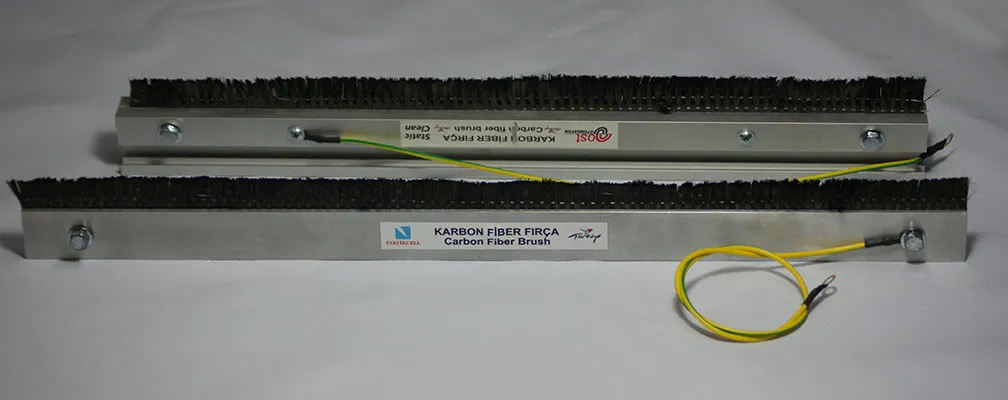
Sans raccordement électrique : sur les films et les plaques plats, la brosse en fibre de carbone travaille sans contact, à 1 cm du matériau, et sans électricité. Comme elle peut être insuffisante aux vitesses de ligne élevées, on préfère dans ce cas des ioniseurs actifs.
Espaces étroits et nettoyage de pièces : aux endroits inaccessibles aux barres, on utilise la buse antistatique ; pour le nettoyage manuel des plaques plastiques et des pièces moulées, le pistolet antistatique. Tous deux ont une distance d’action de 500 mm et fonctionnent avec de l’air comprimé sec et propre à 5–6 bar.
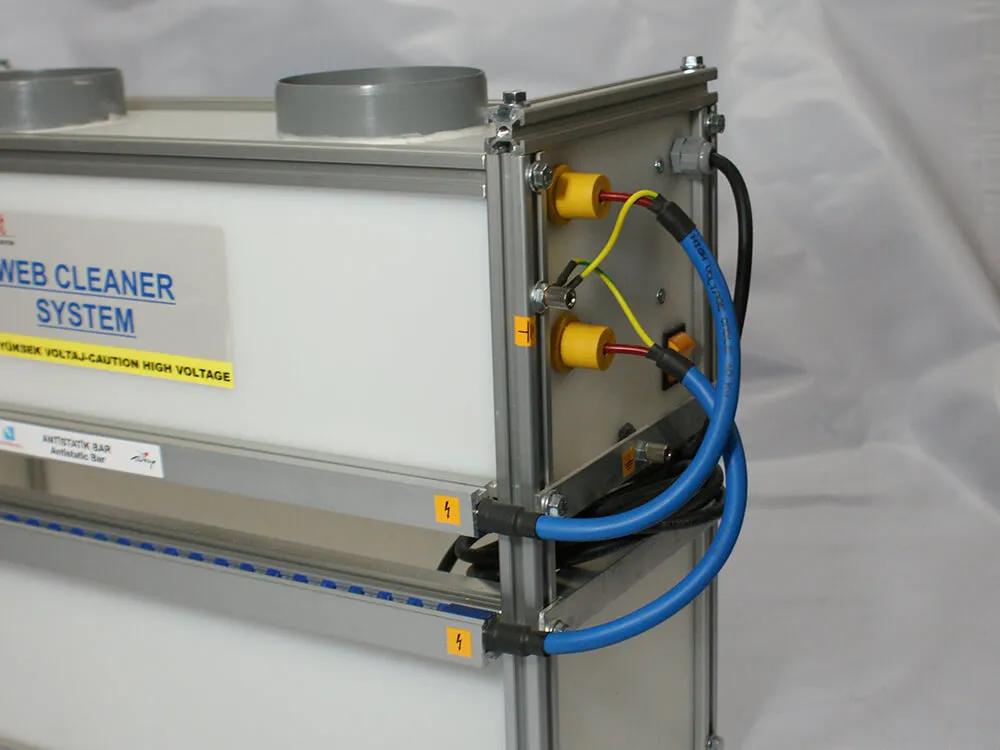
Poussière avant impression et contrecollage : le web cleaner élimine la charge grâce à ses barres ionisantes, détache la poussière de la surface à l’air comprimé et l’évacue par son système d’aspiration. Il est fabriqué en version simple face ou double face.
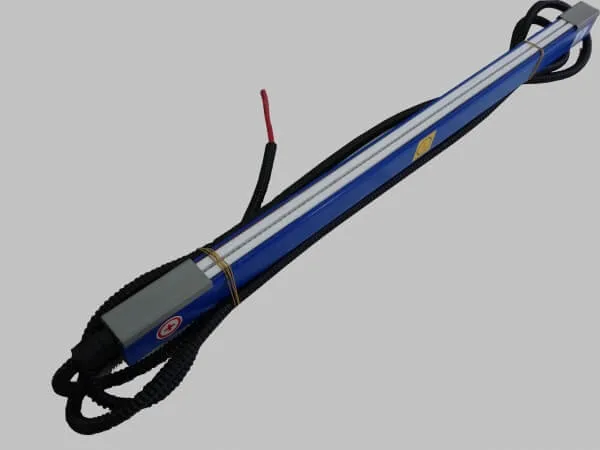
Maintenir les couches ensemble : dans des applications comme les sachets double épaisseur, la découpe de sachets, l’empilage et le changement automatique de bobine, l’objectif n’est pas d’éliminer la charge, mais de maintenir les couches ensemble sans qu’elles glissent. On utilise pour cela la barre de charge électrostatique DC avec le générateur haute tension DC.
| Problème | Solution | Produit |
|---|---|---|
| Le film colle en sortie de rouleau ou de bobine | Neutralisation à courte distance (4 cm au maximum) | Barre antistatique |
| La barre ne peut pas être approchée du matériau | Transport des ions par air comprimé (jusqu’à 50 cm) | Barre antistatique à air |
| Grande zone, montage loin du matériau | Air ionisé par ventilateur (1–2 m) | Soufflante antistatique |
| Poussière avant impression ou contrecollage | Neutralisation, air et aspiration | Web cleaner |
| Les couches des sachets glissent, la pile se défait | Charge électrostatique (pinning) | Barre de charge DC et générateur DC |
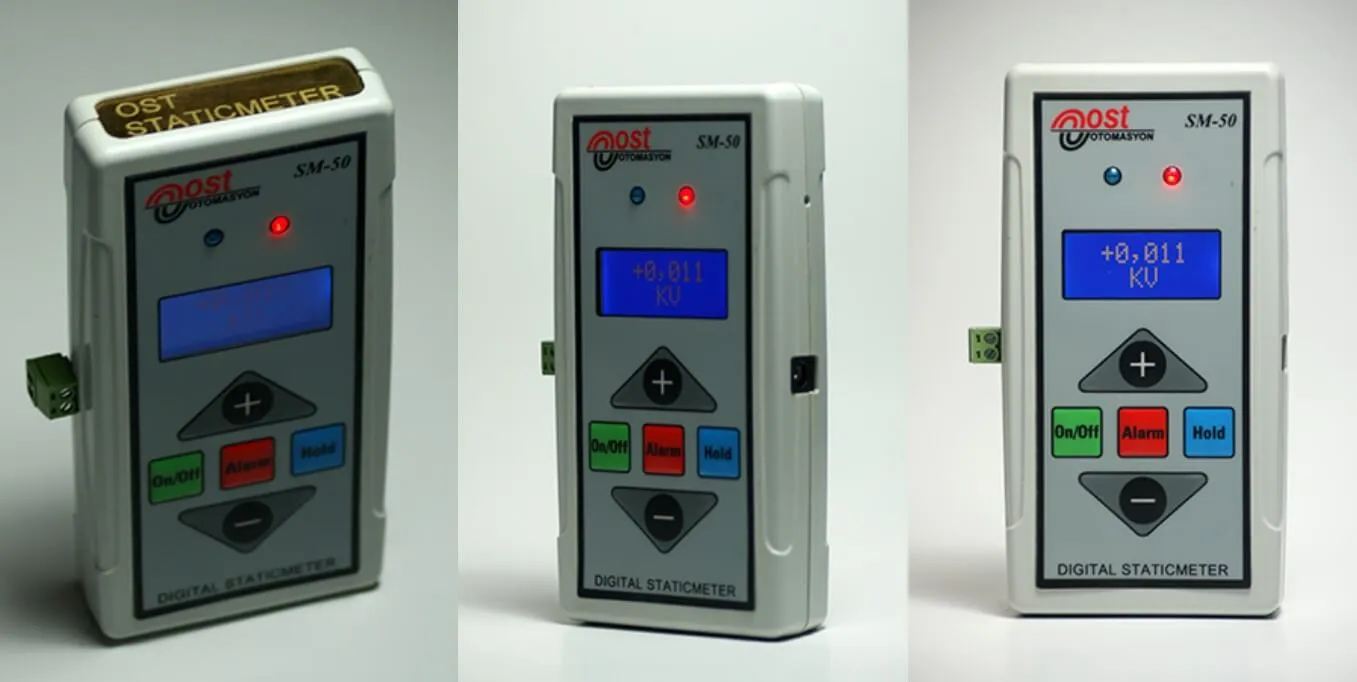
| Emplacement et polarité de la charge inconnus | Mesure | Mesureur d’électricité statique |
Pour une solution adaptée
Pour que nous puissions déterminer le produit et la longueur de barre adaptés à votre application, il vous suffit de nous communiquer : le type de matériau traité (film, plaque, sachet, etc.), la largeur du matériau ou de la bobine, la vitesse de ligne, la distance de montage entre l’équipement et le matériau et la présence ou non d’air comprimé sur la ligne. Une mesure effectuée avec un mesureur d’électricité statique à l’endroit où le problème apparaît accélère le diagnostic en indiquant le niveau et la polarité de la charge.
Transmettez-nous ces informations via le formulaire de contact : nous étudierons ensemble votre application.