Où se forme l’électricité statique dans l’étiquetage dans le moule ?
Dans l’étiquetage dans le moule (IML), une étiquette plastique préalablement imprimée est placée dans le moule ; lorsque le moule se ferme et que le plastique est injecté, l’étiquette fait corps avec la surface de la pièce. Le procédé comprend en général les étapes suivantes :
- Pile d’étiquettes : les étiquettes découpées attendent en pile. Elles se chargent en se séparant les unes des autres et lors de leur prélèvement sur la pile.
- Prélèvement et transport de l’étiquette : le système d’alimentation prélève l’étiquette sur la pile et la transporte jusqu’au moule.
- Mise en place dans le moule : l’étiquette est déposée sur la surface du moule et doit rester en place sans glisser jusqu’à l’injection du plastique.
- Sortie du moule : la pièce étiquetée est retirée du moule, transportée et empilée.
Dans ce procédé, l’électricité statique joue deux rôles différents. La charge indésirable qui se forme dans la pile d’étiquettes et à l’alimentation fait coller les étiquettes entre elles. À l’étape de mise en place dans le moule, en revanche, une charge créée volontairement est nécessaire pour que l’étiquette adhère à la surface du moule.
Effets sur la production
- Défauts d’alimentation : les étiquettes qui collent entre elles perturbent l’alimentation ; plusieurs étiquettes peuvent être prélevées en même temps sur la pile.
- Glissement de l’étiquette : si l’adhérence est insuffisante, l’étiquette glisse ou tombe dans le moule. Il en résulte une étiquette mal positionnée et une pièce mise au rebut.
- Arrêts : une étiquette tombée ou mal placée dans le moule peut nécessiter l’arrêt de la machine.
- Poussière : les étiquettes chargées et les pièces plastiques sortant du moule attirent la poussière ambiante ; la poussière prise entre l’étiquette et la pièce peut créer un défaut visible.
Comment fonctionne la charge électrostatique (pinning) ?
La barre de charge DC est alimentée par un générateur haute tension DC et ionise l’air. La tension étant unidirectionnelle, seuls les ions d’un seul signe se déplacent vers l’étiquette et s’accumulent à sa surface. L’étiquette chargée est attirée par force électrostatique vers la surface du moule et y reste sans glisser jusqu’à l’injection du plastique. Cette méthode n’utilise ni adhésif ni fixation mécanique : l’adhérence est obtenue uniquement par attraction électrostatique.
L’adhérence est temporaire et sa durée n’est pas fixe. Les variations saisonnières de température, le taux d’humidité ambiant et la résistivité du matériau de l’étiquette influent sur cette durée. Une même ligne peut donc nécessiter des réglages différents en été et en hiver.
Solution : quel produit, à quel endroit ?
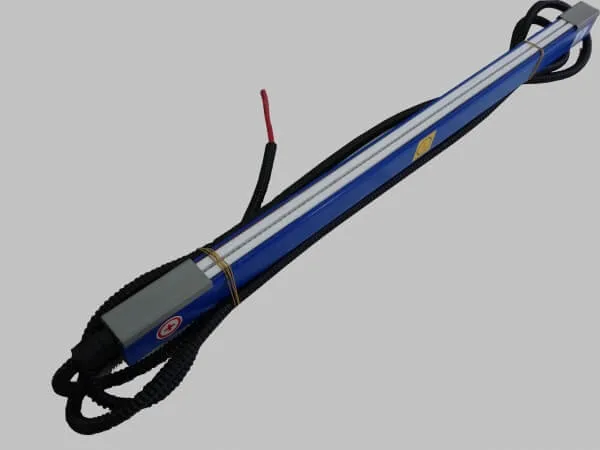
Faire adhérer l’étiquette au moule : l’IML fait partie des principaux domaines d’utilisation de la barre de charge électrostatique DC. La barre peut être fabriquée de 10 cm à 400 cm. En raison des tensions d’application élevées, elle est conçue, contrairement aux barres d’élimination de la statique, avec un corps et un équipement entièrement isolés ; cette construction protège contre les risques d’amorçage et de claquage. La longueur de câble standard est de 2,5 m et peut être allongée sur demande.
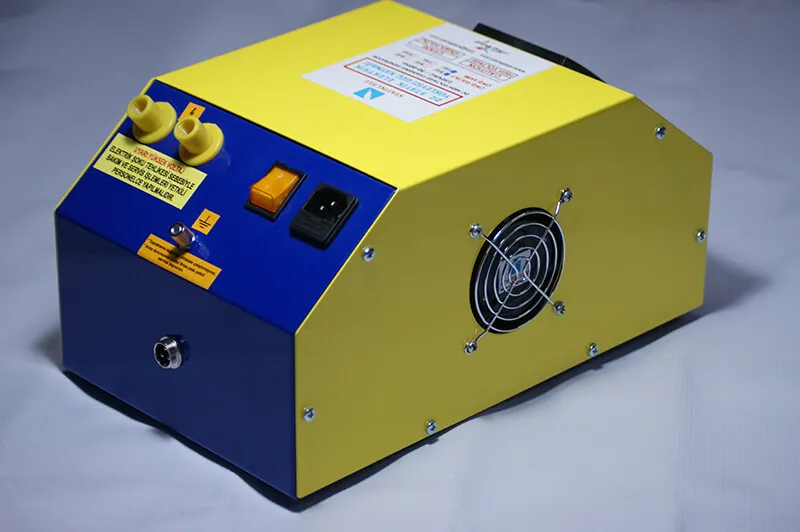
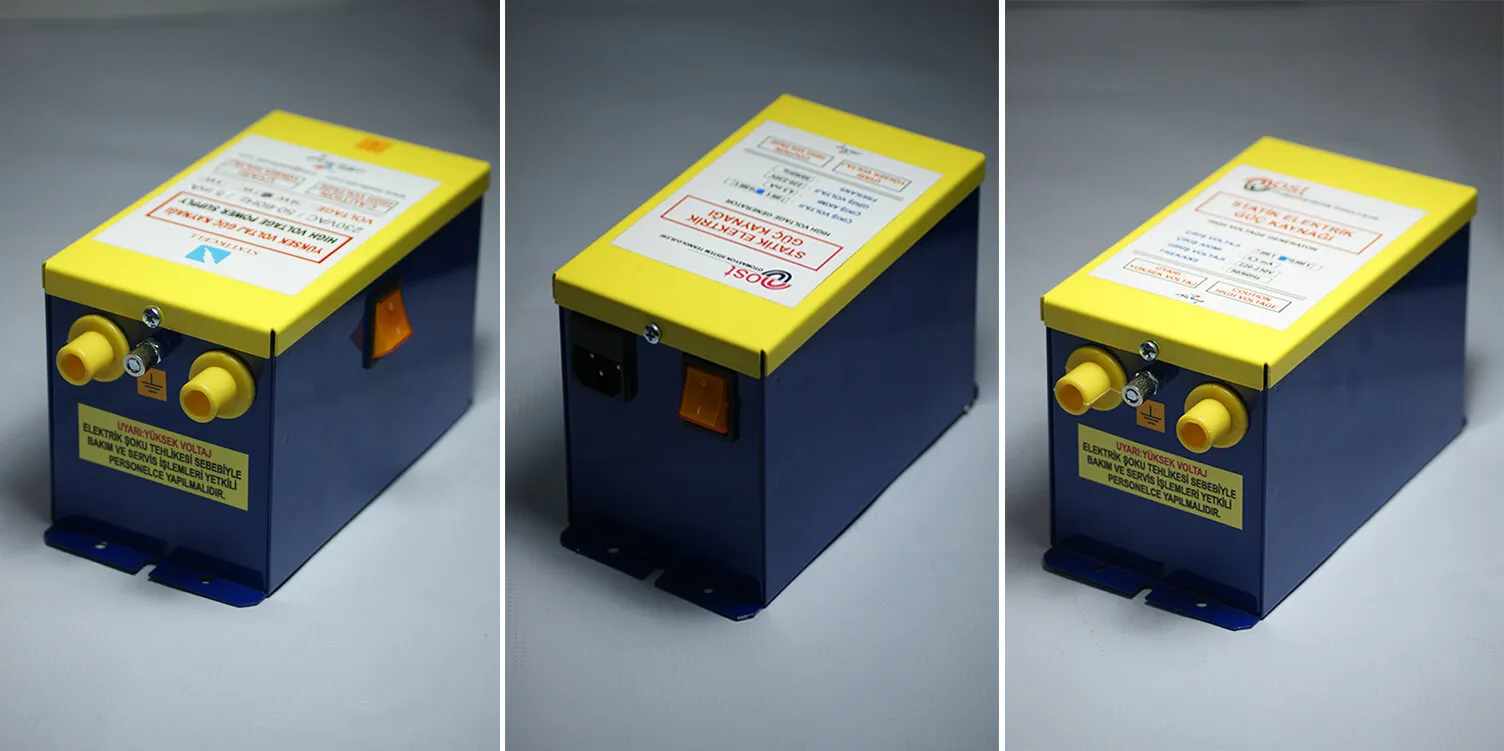
Fournir la tension de charge : le générateur haute tension DC produit une haute tension DC 20–100 kV (selon le modèle) ; la polarité, négative ou positive, est choisie selon l’application. La tension de sortie se règle sur l’afficheur numérique. La sortie pouvant être activée et coupée depuis le système auquel l’appareil est raccordé ou depuis un point externe, la charge peut fonctionner en synchronisation avec le cycle d’injection. Le délai de mise en protection en cas de surintensité est également réglable.
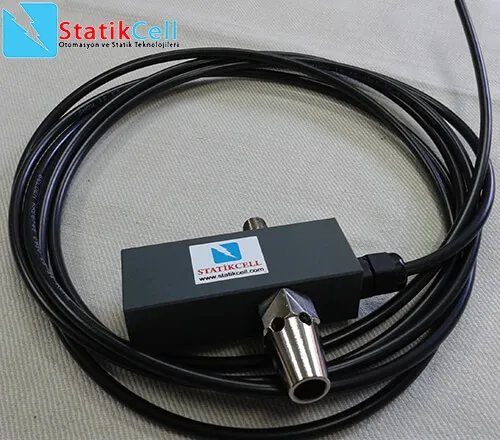
Éliminer le collage des étiquettes : l’étiquetage dans le moule fait partie des domaines d’utilisation des buses antistatiques. La buse dirige l’air ionisé directement vers la zone visée aux endroits étroits où il n’y a pas de place pour monter une barre ; elle a une distance d’action de 500 mm et fonctionne avec de l’air comprimé sec et propre à 5–6 bar. Elle reçoit la haute tension nécessaire du générateur haute tension AC antistatique.
Pièces sortant du moule : contre l’attraction de la poussière par les pièces injectées, la soufflante antistatique souffle de l’air ionisé à 1–2 m de distance.
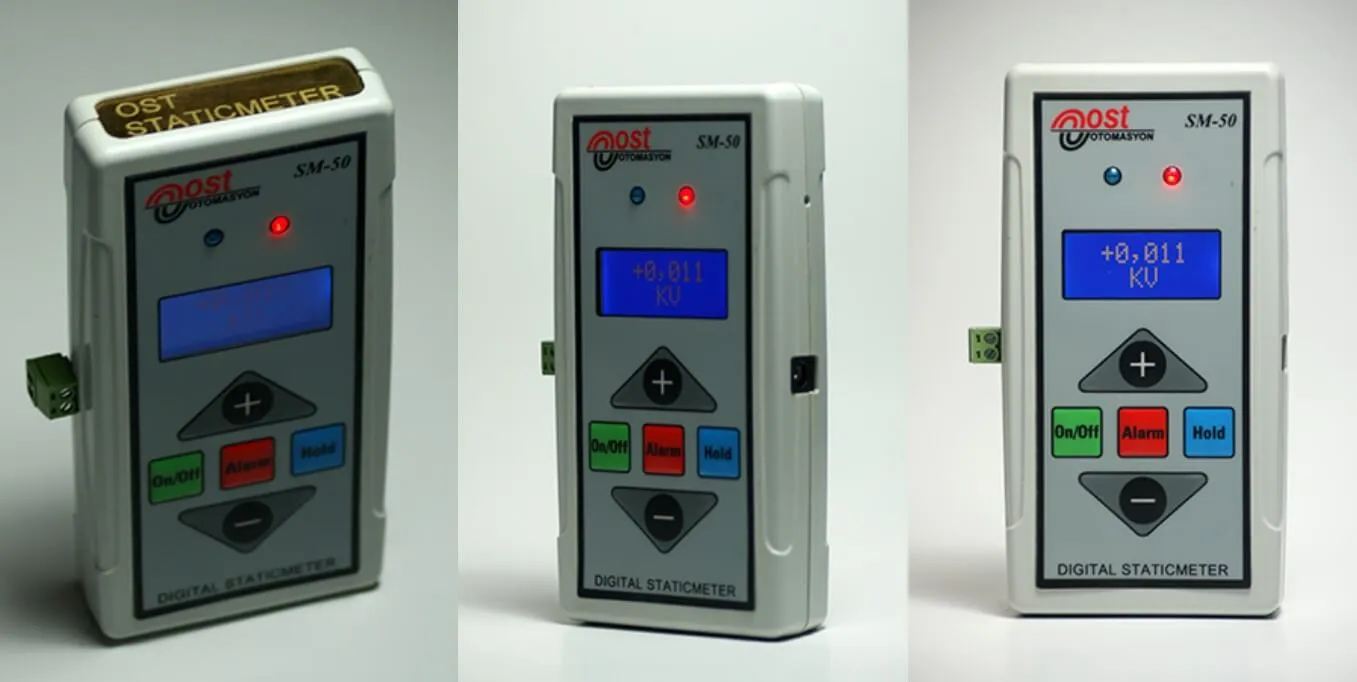
Mesurer : le mesureur d’électricité statique indique le niveau et la polarité (+/−) de la charge ; il sert à voir avec quelle polarité l’étiquette est chargée et à vérifier les réglages.
| Problème | Solution | Produit |
|---|---|---|
| L’étiquette glisse ou tombe dans le moule | Charge électrostatique (pinning) | Barre de charge DC et générateur DC |
| Les étiquettes collent entre elles dans la pile | Air ionisé dans un espace étroit | Buse antistatique et générateur AC |
| L’adhérence varie selon la saison | Réglage de la tension et mesure | Générateur DC et mesureur d’électricité statique |
| Les pièces sortant du moule attirent la poussière | Air ionisé par ventilateur (1–2 m) | Soufflante antistatique |
Pour une solution adaptée
Pour que nous puissions déterminer le bon système, communiquez-nous les informations suivantes : le matériau et les dimensions de l’étiquette, la longueur de barre nécessaire, la vitesse de la machine ou le temps de cycle, la distance de montage entre la barre et l’étiquette, la longueur de câble nécessaire, les besoins d’intégration au système de commande de la machine, les conditions de température et d’humidité ambiantes et, si des buses sont prévues, la présence ou non d’air comprimé sur la ligne.
Transmettez-nous ces informations via le formulaire de contact : nous déterminerons ensemble la tension, la polarité et la configuration de barre adaptées à votre application IML.