Wo entsteht statische Elektrizität beim In-Mould-Labeling?
Beim In-Mould-Labeling (IML) wird ein vorgedrucktes Kunststoffetikett in das Werkzeug eingelegt; wenn das Werkzeug schließt und der Kunststoff eingespritzt wird, verbindet sich das Etikett mit der Oberfläche des Teils. Der Prozess besteht im Allgemeinen aus folgenden Schritten:
- Etikettenstapel: Die geschnittenen Etiketten liegen im Stapel bereit. Beim Trennen voneinander und bei der Entnahme aus dem Stapel laden sie sich auf.
- Entnahme und Transport des Etiketts: Das Zuführsystem nimmt das Etikett vom Stapel und bringt es zum Werkzeug.
- Einlegen ins Werkzeug: Das Etikett wird an der Werkzeugoberfläche abgelegt und muss dort liegen bleiben, ohne zu verrutschen, bis der Kunststoff eingespritzt wird.
- Entformen: Das etikettierte Teil wird aus dem Werkzeug entnommen, transportiert und gestapelt.
In diesem Prozess spielt statische Elektrizität zwei unterschiedliche Rollen. Unerwünschte Ladung im Etikettenstapel und in der Zuführung lässt die Etiketten aneinander haften. Beim Einlegen ins Werkzeug wird dagegen gezielt erzeugte Ladung benötigt, damit das Etikett an der Werkzeugoberfläche haftet.
Auswirkungen auf die Produktion
- Zuführfehler: Aneinander haftende Etiketten stören die Zuführung; es können mehrere Etiketten gleichzeitig vom Stapel genommen werden.
- Verrutschen des Etiketts: Bei unzureichender Haftung verrutscht das Etikett im Werkzeug oder fällt heraus. Die Folge sind falsch positionierte Etiketten und Ausschussteile.
- Stillstände: Ein Etikett, das im Werkzeug herausfällt oder falsch liegt, kann einen Maschinenstopp erforderlich machen.
- Staub: Geladene Etiketten und entformte Kunststoffteile ziehen Staub aus der Umgebung an; Staub zwischen Etikett und Teil kann sichtbare Fehler verursachen.
Wie funktioniert die elektrostatische Aufladung (Pinning)?
Die DC-Aufladeelektrode wird von einem DC-Hochspannungsgenerator versorgt und ionisiert die Luft. Da die Spannung nur eine Richtung hat, bewegen sich ausschließlich Ionen einer Polarität zum Etikett und sammeln sich auf seiner Oberfläche. Das aufgeladene Etikett wird durch elektrostatische Kraft von der Werkzeugoberfläche angezogen und bleibt liegen, ohne zu verrutschen, bis der Kunststoff eingespritzt wird. Bei diesem Verfahren werden weder Klebstoff noch mechanische Halterungen verwendet; die Haftung entsteht ausschließlich durch elektrostatische Anziehung.
Die Haftung ist vorübergehend, und ihre Dauer ist nicht konstant. Jahreszeitliche Temperaturschwankungen, die Luftfeuchtigkeit und der Leitwiderstand des Etikettenmaterials beeinflussen diese Dauer. Deshalb kann dieselbe Linie im Sommer und im Winter unterschiedliche Einstellungen erfordern.
Lösung: Welches Produkt wo?
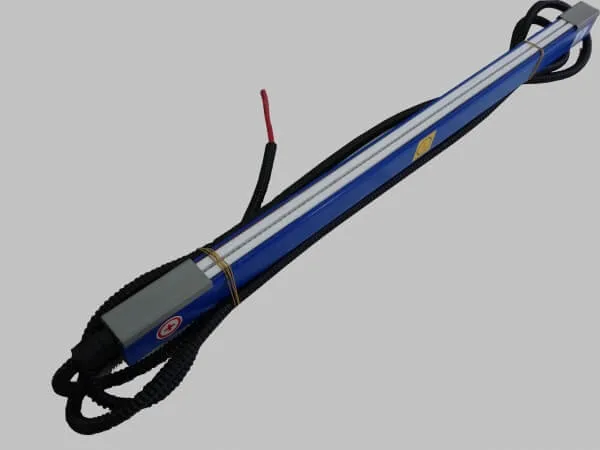
Etikett im Werkzeug halten: IML gehört zu den wichtigsten Einsatzbereichen der DC-Aufladeelektrode. Die Elektrode kann von 10 cm bis 400 cm gefertigt werden. Wegen der hohen Betriebsspannungen ist sie – anders als Entladeelektroden – mit vollständig isoliertem Gehäuse und Zubehör ausgelegt; diese Bauweise schützt vor der Gefahr von Überschlag und Durchschlag. Die Standard-Kabellänge beträgt 2,5 m und lässt sich auf Wunsch verlängern.
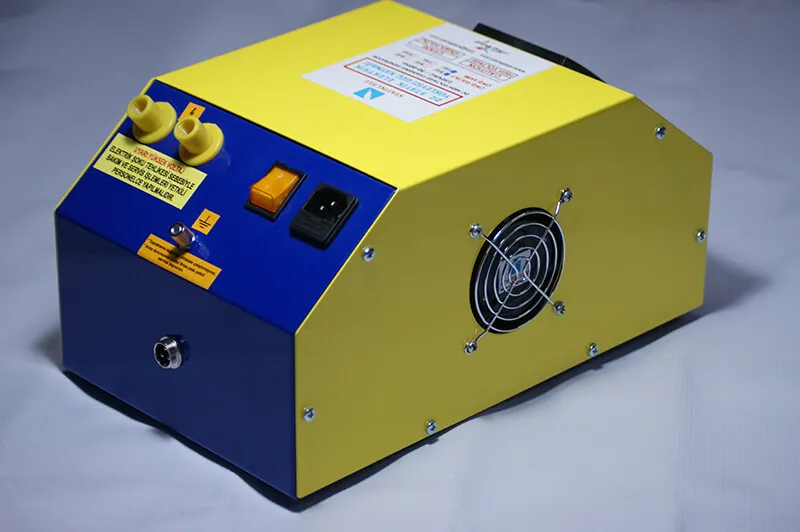
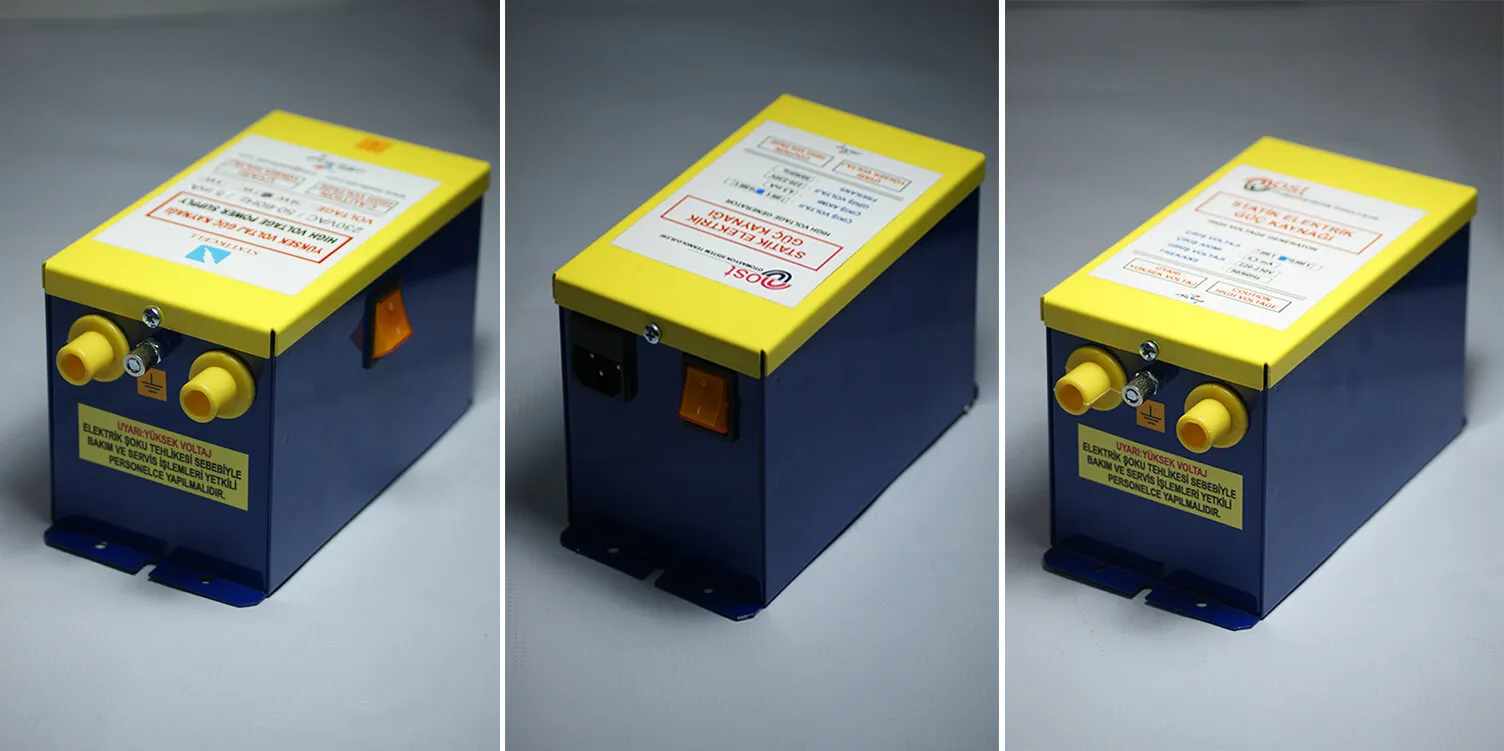
Aufladespannung bereitstellen: Der DC-Hochspannungsgenerator erzeugt Hochspannung von DC 20–100 kV (je nach Modell); die Polarität wird je nach Anwendung negativ oder positiv gewählt. Die Ausgangsspannung wird über die Digitalanzeige eingestellt. Da sich der Ausgang über die angeschlossene Anlage oder von einer externen Stelle aus ein- und ausschalten lässt, kann die Aufladung zusammen mit dem Spritzgießzyklus betrieben werden. Auch die Ansprechzeit des Schutzes bei Überstrom ist einstellbar.
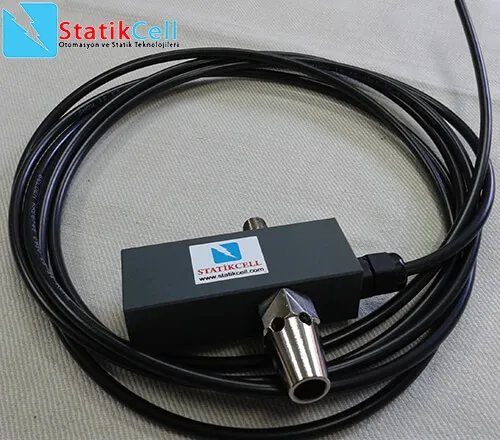
Haftende Etiketten entladen: Das In-Mould-Labeling gehört zu den Einsatzbereichen der Ionisationsdüsen. Die Düse lenkt ionisierte Luft an engen Stellen, an denen kein Platz für einen Stab ist, direkt in den Zielbereich; sie hat einen Wirkabstand von 500 mm und arbeitet mit 5–6 bar trockener, sauberer Druckluft. Die erforderliche Hochspannung bezieht sie vom AC-Hochspannungsnetzteil.
Entformte Teile: Gegen Staubanziehung an Spritzgussteilen bläst das Ionisationsgebläse ionisierte Luft aus 1–2 m Abstand.
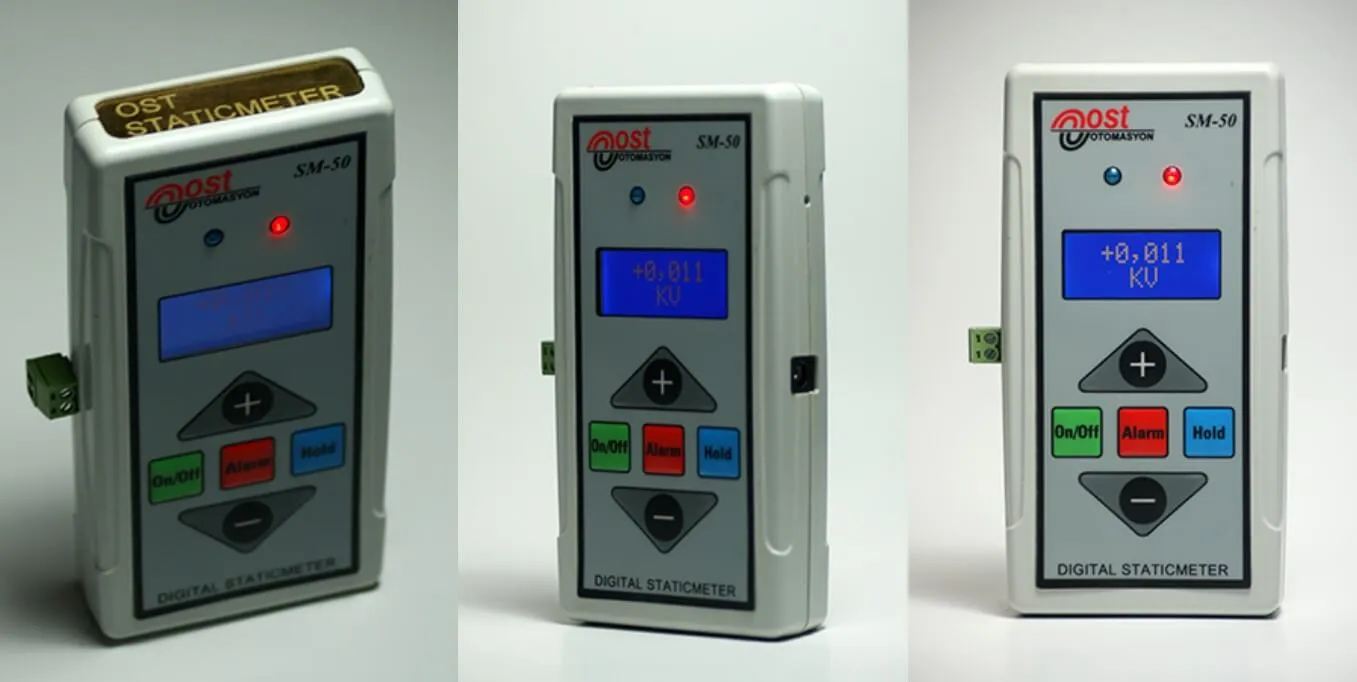
Messen: Das Feldmessgerät zeigt Höhe und Polarität (+/−) der Ladung an; damit sehen Sie, mit welcher Polarität das Etikett aufgeladen wird, und können die Einstellungen überprüfen.
| Problem | Lösung | Produkt |
|---|---|---|
| Etikett verrutscht oder fällt im Werkzeug heraus | Elektrostatische Aufladung (Pinning) | DC-Aufladeelektrode und DC-Hochspannungsgenerator |
| Etiketten haften im Stapel aneinander | Ionisierte Luft an engen Stellen | Ionisationsdüse und AC-Hochspannungsnetzteil |
| Haftung schwankt mit der Jahreszeit | Spannungseinstellung und Messung | DC-Hochspannungsgenerator und Feldmessgerät |
| Entformte Teile ziehen Staub an | Ionisierte Luft per Ventilator (1–2 m) | Ionisationsgebläse |
Für die richtige Lösung
Damit wir das passende System bestimmen können, teilen Sie uns bitte Folgendes mit: Etikettenmaterial und -maße, benötigte Elektrodenlänge, Maschinengeschwindigkeit bzw. Zykluszeit, Montageabstand der Elektrode zum Etikett, benötigte Kabellänge, Bedarf an einer Anbindung an die Maschinensteuerung, Temperatur- und Feuchtigkeitsbedingungen in der Umgebung und – falls Düsen eingesetzt werden – ob an der Linie Druckluft vorhanden ist.
Senden Sie uns die Angaben über das Kontaktformular; gemeinsam bestimmen wir die passende Spannung, Polarität und Elektrodenausführung für Ihre IML-Anwendung.